




در بسیاری از واحدهای صنعتی، اندازهگیری دقیق دما یکی از مهمترین عوامل کنترل کیفیت، افزایش راندمان و حفظ ایمنی فرآیند است. با این حال، سنسورهای دما معمولاً بهطور مستقیم در معرض فشار، دمای بالا، خوردگی و جریان سیال قرار نمیگیرند؛ زیرا این شرایط میتواند باعث آسیب سریع آنها شود. به همین دلیل از تجهیزی به نام ترموول (Thermowell) استفاده میشود تا سنسور را از محیط فرآیند جدا کرده و در عین حال امکان انتقال مناسب حرارت را فراهم کند.
در نگاه اول، ترموول قطعهای ساده از جنس فولاد یا آلیاژهای مقاوم به نظر میرسد، اما در عمل یکی از حساسترین اجزای سیستم اندازهگیری دما محسوب میشود. طراحی نادرست، انتخاب متریال نامناسب یا بیتوجهی به شرایط واقعی فرآیند میتواند این قطعه را در معرض تنشهای مکانیکی و دینامیکی قرار دهد و در نهایت به شکست آن منجر شود.
شکستن ترموول تنها به معنای تعویض یک قطعه نیست. در خطوط انتقال بخار، گازهای قابل اشتعال یا سیالات تحت فشار، این اتفاق میتواند باعث نشت سیال، توقف تولید، آسیب به تجهیزات مجاور و حتی ایجاد خطرات ایمنی برای کارکنان شود. به همین دلیل، امروزه طراحی و انتخاب ترموول تنها بر اساس تجربه انجام نمیشود و استانداردهایی مانند ASME PTC 19.3 TW برای ارزیابی رفتار دینامیکی آن مورد استفاده قرار میگیرند.
در این راهنمای جامع، علاوه بر بررسی مهمترین دلایل شکستن ترموول، به مفاهیمی مانند ارتعاش ناشی از جریان سیال، پدیده Vortex Shedding، انتخاب متریال، تأثیر طول ترموول، انواع طراحی و راهکارهای افزایش عمر این تجهیز خواهیم پرداخت. هدف این مقاله تنها پاسخ به یک سؤال نیست، بلکه ارائه یک مرجع کاربردی برای مهندسان ابزار دقیق، طراحان فرآیند، شرکتهای EPC، واحدهای تعمیرات و بهرهبرداری است تا بتوانند تصمیمهای فنی دقیقتری در انتخاب و طراحی ترموول اتخاذ کنند.
ترموول چیست و چه نقشی در سیستم اندازهگیری دما دارد؟
ترموول (Thermowell) یک غلاف فلزی توخالی است که سنسور دما درون آن قرار میگیرد و بدون تماس مستقیم با سیال فرآیندی، دمای آن را اندازهگیری میکند. این قطعه در ظاهر بسیار ساده است، اما یکی از مهمترین اجزای سیستمهای اندازهگیری دما در صنایع نفت، گاز، پتروشیمی، نیروگاه، فولاد، صنایع غذایی و دارویی به شمار میرود.
در بسیاری از فرآیندهای صنعتی، دمای سیال میتواند از چند صد درجه سانتیگراد فراتر رود یا فشار خط به دهها و حتی صدها بار برسد. اگر سنسور دما مستقیماً در چنین شرایطی نصب شود، علاوه بر افزایش احتمال خرابی، تعویض آن نیز مستلزم توقف فرآیند یا تخلیه خط خواهد بود. ترموول این مشکل را برطرف میکند؛ زیرا سنسور را از محیط فرآیند ایزوله کرده و امکان خارج کردن آن بدون باز کردن اتصال فرآیندی را فراهم میسازد.
در محصولات دمایی NICO مانند TTM30-F که همراه با ترموولهای سری TR20 نصب میشوند، این ساختار باعث میشود عملیات کالیبراسیون، سرویس یا تعویض سنسور با سرعت و ایمنی بیشتری انجام شود. همچنین در کاربردهایی که از سنسورهای RTD یا Thermocouple استفاده میشود، وجود ترموول به افزایش طول عمر سنسور و کاهش هزینههای نگهداری کمک میکند.
ترموول علاوه بر حفاظت مکانیکی، نقش مهمی در حفظ قابلیت اطمینان سیستم اندازهگیری دارد. انتخاب صحیح جنس، قطر، طول و نوع اتصال فرآیندی آن مستقیماً بر دقت اندازهگیری، سرعت پاسخدهی و مقاومت در برابر ارتعاش تأثیر میگذارد. به همین دلیل، در پروژههای مهندسی نباید ترموول را تنها یک قطعه جانبی در نظر گرفت؛ بلکه باید آن را بخشی از طراحی سیستم اندازهگیری دما دانست.
چرا از ترموول استفاده میکنیم؟
گاهی این سؤال مطرح میشود که اگر سنسور دما قادر به اندازهگیری مستقیم دما است، چرا باید از ترموول استفاده کنیم؟ پاسخ این سؤال به شرایط واقعی فرآیندهای صنعتی برمیگردد. در بسیاری از خطوط تولید، سنسور دما در معرض فشار بالا، سیالات خورنده، بخار داغ یا جریانهای پرسرعت قرار دارد و تماس مستقیم با این شرایط، عمر آن را بهشدت کاهش میدهد.
استفاده از ترموول مزایای متعددی دارد که مهمترین آنها عبارتاند از:
- محافظت از سنسور در برابر فشار، دما و تنشهای مکانیکی فرآیند
- امکان تعویض یا کالیبراسیون سنسور بدون توقف خط تولید
- جلوگیری از تماس مستقیم سنسور با سیالات خورنده یا آلوده
- افزایش ایمنی اپراتور و تجهیزات در زمان تعمیرات
- افزایش طول عمر سنسورهای RTD و Thermocouple
- کاهش هزینههای نگهداری و توقفهای ناخواسته واحد صنعتی
- ایجاد امکان استفاده از یک ترموول برای چندین بار تعویض سنسور در طول عمر تجهیز
البته استفاده از ترموول تنها زمانی مفید خواهد بود که طراحی آن متناسب با شرایط فرآیند انجام شده باشد. انتخاب نادرست طول، قطر، متریال یا محل نصب میتواند نهتنها مزایای فوق را از بین ببرد، بلکه خود ترموول را به نقطه ضعف سیستم تبدیل کند. به همین دلیل، در ادامه مقاله به بررسی عواملی خواهیم پرداخت که باعث شکست ترموول میشوند و روشهای پیشگیری از آنها را مرور خواهیم کرد.
چرا ترموول میشکند؟
در نگاه اول، ترموول قطعهای ساده و مستحکم به نظر میرسد. اغلب از فولاد ضدزنگ یا آلیاژهای مقاوم ساخته میشود و برای تحمل فشار، دمای بالا و محیطهای خورنده طراحی شده است. به همین دلیل بسیاری تصور میکنند اگر متریال مناسبی انتخاب شود، احتمال شکست آن بسیار کم خواهد بود.
اما تجربه صنایع نفت، گاز، پتروشیمی و نیروگاهی نشان میدهد که واقعیت متفاوت است. در بسیاری از موارد، ترموولها نه به دلیل ضعف متریال یا کیفیت ساخت، بلکه به علت طراحی نادرست، انتخاب نامناسب ابعاد یا بیتوجهی به رفتار دینامیکی جریان سیال دچار شکست میشوند.
نکته مهم این است که بیشتر شکستهای ترموول بهصورت تدریجی آغاز میشوند، اما نتیجه نهایی معمولاً ناگهانی است. ممکن است ماهها یا حتی سالها هیچ نشانهای از خرابی دیده نشود، اما پس از ایجاد ترکهای ریز و رشد تدریجی آنها، ترموول در مدت بسیار کوتاهی بشکند.
در واحدهایی که سیالات تحت فشار، بخار داغ یا گازهای قابل اشتعال در حال عبور هستند، این اتفاق میتواند پیامدهای سنگینی داشته باشد، از جمله:
- توقف اضطراری واحد تولید
- نشت سیال فرآیندی
- آسیب دیدن سنسور و ترانسمیتر دما
- افزایش هزینههای تعمیرات
- ایجاد شرایط ناایمن برای کارکنان
به همین دلیل، در پروژههای جدید، تحلیل رفتار مکانیکی ترموول بخشی جداییناپذیر از فرآیند طراحی محسوب میشود.
چرخه واقعی شکست ترموول چگونه اتفاق میافتد؟
برخلاف تصور رایج، شکست ترموول معمولاً از یک ضربه ناگهانی آغاز نمیشود، بلکه نتیجه یک زنجیره از پدیدههای فیزیکی است که بهمرور زمان روی یکدیگر اثر میگذارند.
این چرخه را میتوان به صورت زیر خلاصه کرد:
این چرخه ممکن است در یک خط بخار فشار بالا طی چند هفته رخ دهد یا در یک خط آب صنعتی طی چند سال، اما مکانیزم آن در هر دو حالت مشابه است.
مهمترین علت شکست ترموول: ارتعاش ناشی از جریان سیال
اگر بخواهیم تنها یک عامل را بهعنوان مهمترین علت شکست ترموول معرفی کنیم، بدون تردید باید از ارتعاش ناشی از جریان سیال (Flow-Induced Vibration) نام ببریم.
هنگامی که سیال با سرعت مشخصی از کنار ترموول عبور میکند، جریان نمیتواند بهصورت کاملاً یکنواخت از اطراف آن عبور کند. در پشت ترموول ناحیهای با فشار متغیر ایجاد میشود که باعث تشکیل گردابههای متوالی خواهد شد.
این گردابهها بهطور پیوسته از دو طرف ترموول جدا میشوند و نیروهایی متناوب به آن وارد میکنند. در ظاهر این نیروها کوچک هستند، اما از آنجا که هزاران یا میلیونها بار تکرار میشوند، بهتدریج باعث خستگی فلز خواهند شد.
به همین دلیل، در بسیاری از گزارشهای خرابی صنعتی، منشأ اصلی شکست ترموول نه فشار داخلی و نه دمای فرآیند، بلکه ارتعاش مداوم ناشی از جریان سیال بوده است.
Vortex Shedding چیست؟
یکی از مهمترین مفاهیمی که هر مهندس ابزار دقیق باید با آن آشنا باشد، Vortex Shedding یا تشکیل گردابههای متناوب است.
هرگاه سیال از کنار یک جسم استوانهای یا تقریباً استوانهای عبور کند، جریان در پشت آن ناپایدار میشود و گردابههایی بهصورت متناوب در دو طرف جسم تشکیل میشوند. این پدیده نخستین بار توسط تئودور فون کارمان بررسی شد و به همین دلیل به Von Kármán Vortex Street نیز معروف است.
ترموول نیز از دیدگاه مکانیک سیالات، یک مانع در مسیر جریان محسوب میشود. بنابراین تشکیل گردابه در پشت آن کاملاً طبیعی است و نمیتوان از وقوع این پدیده جلوگیری کرد؛ آنچه اهمیت دارد، کنترل اثرات آن بر ترموول است.
شدت این گردابهها به عوامل مختلفی بستگی دارد، از جمله:
- سرعت جریان سیال
- چگالی سیال
- قطر خارجی ترموول
- شکل نوک ترموول
- ویسکوزیته سیال
- عدد رینولدز (Reynolds Number)
به همین دلیل، دو ترموول با متریال یکسان اما قطر یا طول متفاوت ممکن است رفتار کاملاً متفاوتی در یک فرآیند مشابه داشته باشند.
تصویر
Wake Frequency چیست؟
گردابههایی که پشت ترموول تشکیل میشوند، کاملاً تصادفی نیستند؛ آنها با یک فرکانس مشخص ایجاد و جدا میشوند. به این فرکانس، Wake Frequency یا فرکانس گردابه گفته میشود.
میتوان Wake Frequency را مانند ضربات منظم یک چکش تصور کرد که بارها و بارها به یک قطعه فلزی وارد میشود. اگر این ضربات با سرعت مناسبی تکرار شوند، حتی یک قطعه بسیار مقاوم نیز پس از مدتی دچار خستگی خواهد شد.
Wake Frequency به عواملی مانند سرعت جریان، قطر ترموول و ویژگیهای سیال وابسته است. با افزایش سرعت جریان، فرکانس گردابه نیز افزایش مییابد و احتمال نزدیک شدن آن به فرکانس طبیعی ترموول بیشتر میشود.
به همین دلیل، مهندسان در مرحله طراحی تلاش میکنند شرایطی ایجاد کنند که فرکانس گردابه هرگز به فرکانس طبیعی ترموول نزدیک نشود.
فرکانس طبیعی ترموول (Natural Frequency)
هر جسمی که قابلیت ارتعاش داشته باشد، دارای یک یا چند فرکانس طبیعی است. اگر به یک میله فلزی ضربه بزنید، با فرکانس مشخصی به ارتعاش درمیآید؛ این همان فرکانس طبیعی آن است.
ترموول نیز از این قاعده مستثنی نیست. عواملی که بیشترین تأثیر را بر فرکانس طبیعی آن دارند عبارتاند از:
- طول آزاد ترموول
- قطر ساقه
- شکل هندسی
- نوع اتصال
- مدول الاستیسیته متریال
- جرم سنسور داخلی
بهطور کلی، هرچه طول آزاد ترموول بیشتر باشد، فرکانس طبیعی آن کاهش مییابد و احتمال وقوع تشدید افزایش پیدا میکند.
تشدید (Resonance)؛ آغاز شکست واقعی
تا زمانی که فرکانس گردابه با فرکانس طبیعی ترموول اختلاف قابل توجهی داشته باشد، ارتعاشات معمولاً در محدوده قابل قبول باقی میمانند. اما زمانی که این دو فرکانس به یکدیگر نزدیک شوند، پدیدهای به نام تشدید (Resonance) رخ میدهد.
در این حالت، دامنه ارتعاش بهطور ناگهانی افزایش پیدا میکند و تنشهای وارد بر ترموول چندین برابر میشوند. این وضعیت دقیقاً مشابه هل دادن یک تاب در زمان مناسب است؛ هر بار که نیرو در لحظه درست وارد شود، دامنه حرکت تاب بیشتر خواهد شد.
در ترموول نیز همین اتفاق رخ میدهد. اگر شرایط فرآیند بهگونهای باشد که فرکانس گردابه با فرکانس طبیعی تجهیز همپوشانی پیدا کند، حتی اگر تنش هر سیکل کوچک باشد، در مدت کوتاهی ترکهای خستگی ایجاد شده و شکست اجتنابناپذیر خواهد بود.
به همین دلیل، استاندارد ASME PTC 19.3 TW تأکید ویژهای بر بررسی نسبت بین Wake Frequency و Natural Frequency دارد و این نسبت را یکی از مهمترین معیارهای طراحی ایمن ترموول میداند.
تصویر
خستگی فلز (Fatigue Failure)؛ قاتل خاموش ترموول
بسیاری از مهندسان تصور میکنند یک قطعه فلزی تنها زمانی میشکند که تنش واردشده از استحکام نهایی آن بیشتر باشد. این تصور برای بارهای استاتیکی تا حد زیادی صحیح است، اما در تجهیزات فرآیندی مانند ترموول، نوع دیگری از خرابی به نام خستگی فلز (Fatigue Failure) بسیار رایجتر است.
در این حالت، مقدار تنش ممکن است کاملاً پایینتر از حد مجاز باشد، اما به دلیل تکرار میلیونها سیکل بارگذاری، ساختار فلز بهتدریج آسیب میبیند. ابتدا ترکهایی در مقیاس میکروسکوپی ایجاد میشوند، سپس این ترکها در هر سیکل ارتعاش رشد میکنند تا در نهایت سطح مقطع مؤثر ترموول کاهش یافته و شکست ناگهانی رخ دهد.
نکته مهم این است که ترموولی که امروز کاملاً سالم به نظر میرسد، ممکن است ماهها در حال رشد ترکهای خستگی باشد؛ بدون آنکه هیچ نشانه ظاهری از خرابی مشاهده شود.
به همین دلیل، بسیاری از شکستهای ترموول برای تیمهای بهرهبرداری «ناگهانی» به نظر میرسند، در حالی که فرآیند خرابی مدتها قبل آغاز شده است.
چگونه ترک خستگی ایجاد میشود؟
رشد ترک خستگی معمولاً چهار مرحله دارد:
- شروع تنشهای متناوب ناشی از ارتعاش جریان
- ایجاد ترکهای بسیار ریز در نقاط تمرکز تنش
- رشد تدریجی ترک در هر سیکل ارتعاش
- شکست ناگهانی زمانی که سطح مقطع باقیمانده دیگر تحمل بار را ندارد
به همین دلیل است که شکست ترموول معمولاً بدون تغییر شکل محسوس رخ میدهد و برخلاف شکست ناشی از اضافهبار، قبل از شکست هشدار واضحی مشاهده نمیشود.
تمرکز تنش؛ چرا اغلب شکست از یک نقطه مشخص آغاز میشود؟
اگر نمونههای شکسته ترموول را بررسی کنید، متوجه خواهید شد که شکست معمولاً از هر نقطهای آغاز نمیشود. در اغلب موارد، ترک از محلهایی ایجاد میشود که تمرکز تنش (Stress Concentration) بیشتری دارند.
این نقاط معمولاً شامل موارد زیر هستند:
- محل اتصال ساقه به رزوه
- محل اتصال ساقه به فلنج
- تغییر ناگهانی قطر ترموول
- گوشههای تیز ماشینکاری
- محل جوش در ترموولهای جوشی
- نواحی آسیبدیده بر اثر خوردگی
به همین دلیل، طراحی صحیح شعاعهای انتقال، کیفیت ماشینکاری و پرداخت سطح نقش مهمی در افزایش عمر ترموول دارد.
سرعت سیال چه تأثیری بر عمر ترموول دارد؟
یکی از مهمترین پارامترهایی که هنگام انتخاب ترموول باید بررسی شود، سرعت واقعی جریان سیال است.
با افزایش سرعت، انرژی جنبشی سیال بیشتر میشود و نیروهای واردشده به ترموول نیز افزایش مییابد. این نیروها علاوه بر افزایش احتمال تشکیل گردابه، شدت ارتعاش و میزان تنشهای خستگی را نیز بیشتر میکنند.
به همین دلیل، دو ترموول کاملاً مشابه ممکن است در دو خط مختلف رفتار کاملاً متفاوتی داشته باشند؛ یکی سالها بدون مشکل کار کند و دیگری پس از چند ماه دچار شکست شود.
بهطور معمول، خطوط زیر بیشترین حساسیت را نسبت به سرعت جریان دارند:
- خطوط بخار فشار بالا
- خطوط گاز طبیعی
- خطوط هوای فشرده
- خطوط هیدروژن
- خطوط فرآیندی با دبی بالا
در چنین شرایطی، طراحی ترموول باید بر اساس محاسبات دقیق انجام شود و استفاده از ابعاد استاندارد بدون بررسی شرایط فرآیند میتواند ریسک شکست را افزایش دهد.
آیا سرعت بیشتر همیشه به معنای خطر بیشتر است؟
پاسخ کوتاه این است: در اغلب موارد بله، اما نه همیشه.
شدت نیروهای وارد بر ترموول تنها به سرعت وابسته نیست. عوامل دیگری نیز نقش دارند، از جمله:
- چگالی سیال
- قطر خارجی ترموول
- ویسکوزیته سیال
- شکل هندسی نوک ترموول
- عدد رینولدز
برای مثال، یک جریان آب با سرعت متوسط ممکن است نیروی بیشتری نسبت به یک جریان گاز با همان سرعت ایجاد کند؛ زیرا چگالی آب بهمراتب بیشتر است.
به همین دلیل، مهندس طراح نباید تنها بر اساس سرعت سیال تصمیمگیری کند، بلکه باید مجموعه شرایط فرآیند را بهصورت همزمان بررسی نماید.

نقش چگالی سیال در شکست ترموول
در بسیاری از مقالات، سرعت جریان بهعنوان عامل اصلی معرفی میشود، اما چگالی سیال (Density) نیز نقش تعیینکنندهای در نیروهای وارد بر ترموول دارد.
هرچه چگالی بیشتر باشد، جرم بیشتری از سیال در هر ثانیه با ترموول برخورد میکند و در نتیجه نیروی هیدرودینامیکی افزایش مییابد.
برای درک بهتر، فرض کنید دو خط فرآیندی با سرعت یکسان وجود دارد:
- خط اول: هوای فشرده
- خط دوم: آب
با وجود برابر بودن سرعت، نیروی واردشده از طرف آب به ترموول بسیار بیشتر خواهد بود؛ زیرا چگالی آب چند صد برابر هوای فشرده است.
به همین دلیل، هنگام طراحی ترموول، اطلاعاتی مانند نوع سیال، چگالی و شرایط فرآیند باید بهاندازه سرعت جریان مورد توجه قرار گیرند.
نیروی درگ (Drag Force) چیست؟
زمانی که سیال از کنار ترموول عبور میکند، علاوه بر ایجاد گردابه، نیرویی نیز در جهت جریان به آن وارد میشود که به آن نیروی درگ (Drag Force) گفته میشود.
این نیرو تلاش میکند ترموول را در جهت جریان خم کند. هرچه سرعت یا چگالی سیال بیشتر باشد، مقدار این نیرو نیز افزایش پیدا میکند.
اگرچه مقدار درگ در بسیاری از کاربردها بهتنهایی باعث شکست ترموول نمیشود، اما در کنار ارتعاش ناشی از Vortex Shedding میتواند تنش کلی وارد بر تجهیز را افزایش دهد.
به همین دلیل، استاندارد ASME PTC 19.3 TW علاوه بر تحلیل ارتعاش، اثر نیروی درگ را نیز در محاسبات طراحی در نظر میگیرد.
تصویر
طول آزاد ترموول (Unsupported Length) چرا اهمیت دارد؟
یکی از رایجترین اشتباهات در طراحی، انتخاب ترموولی با طول بیشتر از مقدار موردنیاز است.
هرچه طول آزاد ترموول افزایش یابد:
- سختی مکانیکی کاهش پیدا میکند.
- فرکانس طبیعی کمتر میشود.
- احتمال وقوع تشدید افزایش مییابد.
- دامنه ارتعاش بیشتر خواهد شد.
از سوی دیگر، کوتاه کردن بیش از حد ترموول نیز راهحل مناسبی نیست؛ زیرا سنسور باید به اندازه کافی داخل جریان قرار گیرد تا بتواند دمای واقعی سیال را اندازهگیری کند.
بنابراین، هدف مهندس طراح یافتن طول بهینه است؛ طولی که هم دقت اندازهگیری را حفظ کند و هم از نظر مکانیکی ایمن باشد.
آیا افزایش قطر ترموول همیشه بهتر است؟
یکی از باورهای اشتباه این است که هرچه قطر ترموول بیشتر باشد، مقاومت آن نیز بیشتر خواهد بود.
این موضوع تنها بخشی از واقعیت است.
اگرچه افزایش قطر میتواند سختی مکانیکی را افزایش دهد، اما همزمان سطح برخورد با جریان نیز بیشتر میشود و در نتیجه:
- نیروی درگ افزایش مییابد.
- شدت گردابهها بیشتر میشود.
- بار دینامیکی وارد بر ترموول افزایش پیدا میکند.
به همین دلیل، انتخاب قطر باید بر اساس محاسبات طراحی انجام شود و استفاده از بزرگترین قطر موجود، همیشه بهترین انتخاب نیست.
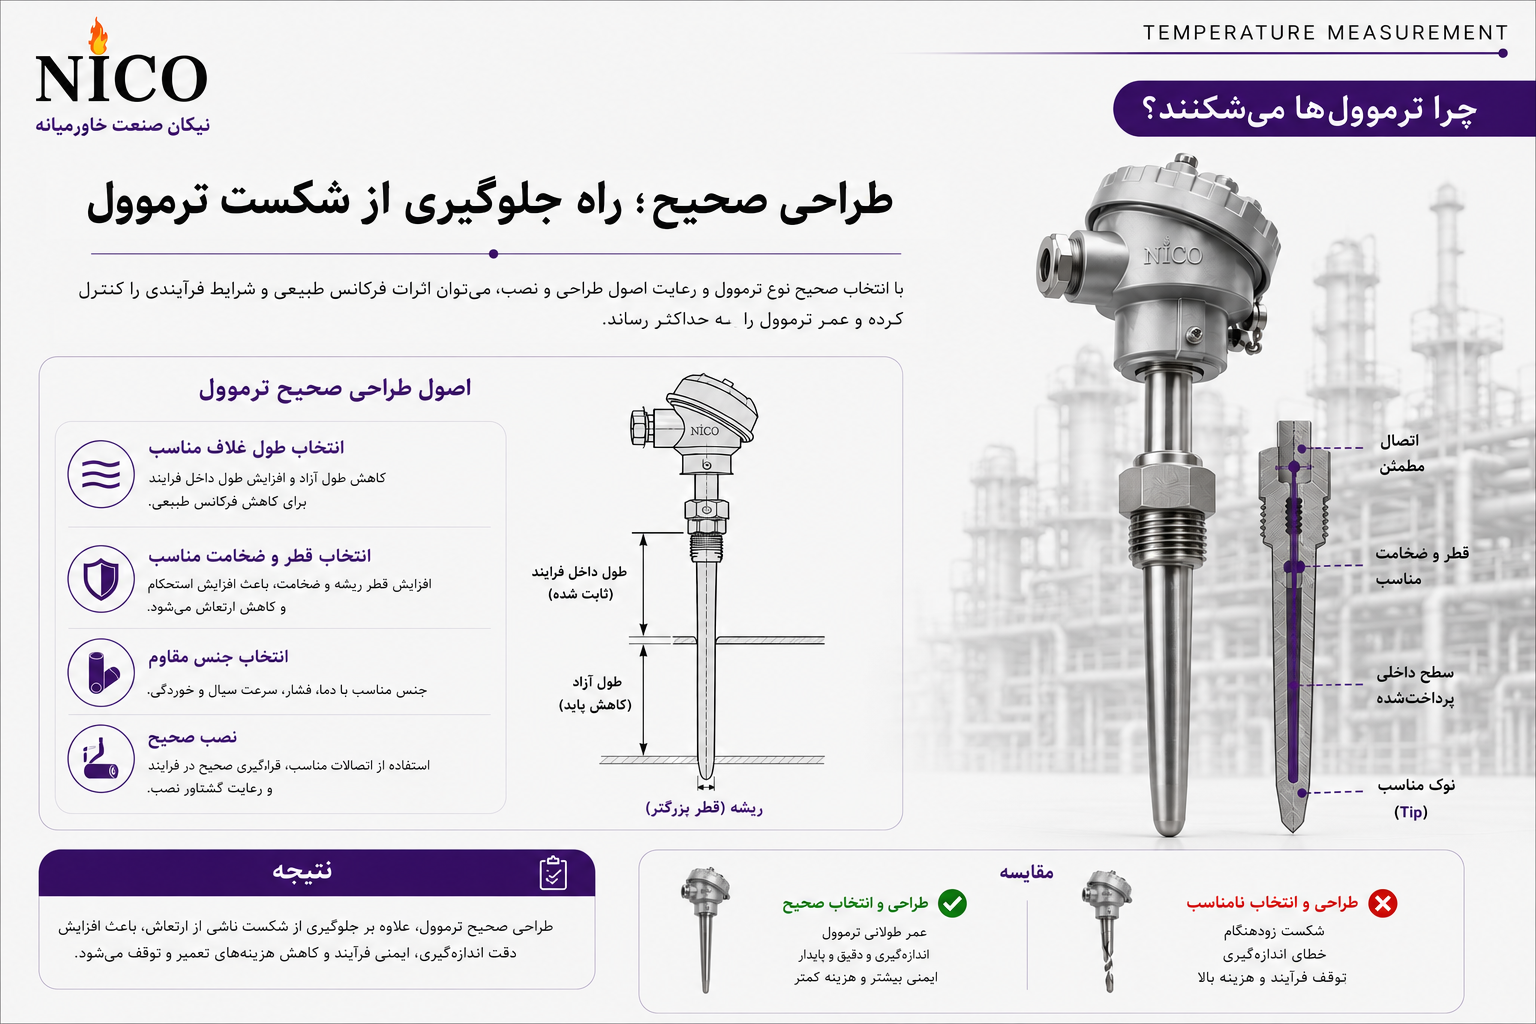 چه عواملی بیشترین تأثیر را بر عمر ترموول دارند؟
عمر یک ترموول تنها به کیفیت ساخت آن وابسته نیست، بلکه نتیجه ترکیب عوامل متعددی است. مهمترین این عوامل عبارتاند از:
- سرعت و چگالی سیال فرآیندی
- طول آزاد ترموول
- شکل هندسی و قطر ساقه
- کیفیت ماشینکاری و پرداخت سطح
- انتخاب متریال متناسب با شرایط فرآیند
- محل نصب نسبت به زانوییها، شیرها و تجهیزات ایجادکننده آشفتگی
- انجام محاسبات طراحی بر اساس استاندارد ASME PTC 19.3 TW
- بازرسی دورهای برای شناسایی ترکهای اولیه و آثار خوردگی
نادیده گرفتن هر یک از این عوامل میتواند عمر تجهیز را بهشدت کاهش دهد؛ در مقابل، رعایت آنها معمولاً هزینهای بسیار کمتر از توقف یک واحد صنعتی یا تعویض تجهیزات آسیبدیده خواهد داشت.
کدام نوع ترموول انتخاب بهتری است؟
یکی از پرسشهای متداول هنگام طراحی سیستمهای اندازهگیری دما این است که کدام نوع ترموول برای پروژه مناسبتر است؟
پاسخ این سؤال برخلاف تصور رایج، یک گزینه ثابت نیست. هیچ نوع ترموولی را نمیتوان بهترین انتخاب برای تمام کاربردها دانست. هر طراحی با هدف پاسخگویی به شرایط خاصی از فرآیند توسعه یافته است و انتخاب نهایی باید بر اساس عواملی مانند سرعت جریان، فشار، دمای فرآیند، نوع سیال، محدودیتهای نصب و الزامات استاندارد انجام شود.
در صنعت، سه طراحی اصلی بیشترین کاربرد را دارند:
- Straight Thermowell (ترموول مستقیم)
- Tapered Thermowell (ترموول مخروطی)
- Stepped Thermowell (ترموول پلهای)
هر یک از این طراحیها رفتار مکانیکی متفاوتی در برابر نیروهای ناشی از جریان سیال دارند و شناخت این تفاوتها نقش مهمی در افزایش عمر تجهیز خواهد داشت.
ترموول مستقیم (Straight Thermowell)
ترموول مستقیم یا Straight Thermowell سادهترین و قدیمیترین طراحی مورد استفاده در صنایع است. در این نوع، قطر ساقه تقریباً در تمام طول ترموول ثابت باقی میماند و کاهش قطری در امتداد آن وجود ندارد.
سادگی ساخت، هزینه تولید پایین و ماشینکاری آسان باعث شده است که این نوع ترموول همچنان در بسیاری از کاربردهای عمومی مورد استفاده قرار گیرد.
با این حال، همین سادگی باعث میشود سطح بیشتری از ترموول در معرض جریان سیال قرار گیرد. در نتیجه، نیروهای هیدرودینامیکی و شدت گردابههای ایجادشده نسبت به برخی طراحیهای جدید بیشتر خواهد بود.
به همین دلیل، استفاده از ترموول مستقیم معمولاً در شرایط زیر مناسبتر است:
- خطوط با سرعت جریان پایین
- سیالات با چگالی کم
- خطوط سرویس عمومی
- کاربردهایی که ارتعاش قابل توجهی وجود ندارد
در مقابل، استفاده از این طراحی در خطوط بخار فشار بالا یا فرآیندهایی با سرعت زیاد معمولاً نیازمند انجام محاسبات دقیق ارتعاش خواهد بود.
مزایای ترموول مستقیم
- طراحی ساده و اقتصادی
- ساخت آسان
- هزینه کمتر نسبت به مدلهای پیچیدهتر
- مناسب برای اغلب کاربردهای عمومی
- تعویض و تأمین آسان
محدودیتهای ترموول مستقیم
- سطح تماس بیشتر با جریان
- نیروی درگ بالاتر
- احتمال بیشتر تشکیل گردابه
- حساسیت بیشتر به ارتعاش در سرعتهای بالا
ترموول مخروطی (Tapered Thermowell)
در بسیاری از پروژههای نفت، گاز و نیروگاهی، مهندسان به جای ترموول مستقیم از ترموول مخروطی استفاده میکنند. در این طراحی، قطر ساقه از محل اتصال به سمت نوک ترموول بهتدریج کاهش پیدا میکند.
این تغییر ظاهراً ساده، تأثیر قابل توجهی بر رفتار مکانیکی تجهیز دارد.
با کاهش تدریجی قطر، سطح مؤثر برخورد با جریان کمتر میشود و در نتیجه نیروی درگ کاهش مییابد. علاوه بر آن، توزیع جرم و سختی ترموول نیز بهبود پیدا میکند که میتواند فرکانس طبیعی تجهیز را افزایش داده و احتمال وقوع تشدید را کاهش دهد.
به همین دلیل، در بسیاری از خطوط دارای سرعت بالا، ترموول مخروطی انتخاب مناسبتری نسبت به مدل مستقیم است.
چرا ترموول مخروطی در صنایع نفت و گاز محبوبتر است؟
دلیل این موضوع تنها کاهش وزن نیست.
ترموول مخروطی میتواند به شکل همزمان چند مزیت ایجاد کند:
- کاهش نیروی هیدرودینامیکی
- کاهش دامنه ارتعاش
- افزایش فرکانس طبیعی
- کاهش احتمال Resonance
- کاهش تنش خمشی
- افزایش عمر خستگی
این ویژگیها باعث شدهاند که بسیاری از تولیدکنندگان معتبر دنیا، ترموول مخروطی را برای خطوط بخار، گاز و فرآیندهای پرسرعت توصیه کنند.
آیا ترموول مخروطی همیشه بهترین انتخاب است؟
خیر.
این تصور که «ترموول مخروطی همیشه بهتر است» کاملاً نادرست است.
در برخی کاربردها:
- سرعت جریان پایین است.
- فشار کم است.
- ارتعاش وجود ندارد.
- محدودیت اقتصادی مطرح است.
در چنین شرایطی، استفاده از ترموول مخروطی ممکن است مزیت فنی قابل توجهی ایجاد نکند و تنها هزینه ساخت را افزایش دهد.
انتخاب نهایی باید همواره بر اساس محاسبات طراحی و شرایط واقعی فرآیند انجام شود، نه صرفاً بر اساس شکل ظاهری ترموول.
ترموول پلهای (Stepped Thermowell)
نوع سوم، Stepped Thermowell یا ترموول پلهای است. در این طراحی، قطر ساقه بهصورت ناگهانی در یک یا چند نقطه کاهش پیدا میکند و شکل پلکانی ایجاد میشود.
هدف از این طراحی، ایجاد تعادل میان استحکام مکانیکی و کاهش جرم بخش انتهایی ترموول است.
اگرچه این نوع طراحی در برخی صنایع کاربرد دارد، اما نسبت به ترموول مخروطی کمتر مورد استفاده قرار میگیرد؛ زیرا تغییر ناگهانی قطر میتواند باعث ایجاد تمرکز تنش در محل پله شود و طراحی آن نیازمند دقت بیشتری است.
مزایای ترموول پلهای
- کاهش جرم انتهایی
- افزایش سختی نسبت به مدل مستقیم
- امکان طراحی برای برخی کاربردهای خاص
- قابلیت بهینهسازی پاسخ دینامیکی
محدودیتهای ترموول پلهای
- ماشینکاری پیچیدهتر
- احتمال تمرکز تنش در محل تغییر قطر
- نیاز بیشتر به تحلیل مکانیکی
- کاربرد محدودتر نسبت به مدل مخروطی
مقایسه سه نوع ترموول
انتخاب بین این سه طراحی نباید صرفاً بر اساس قیمت یا موجودی انبار انجام شود. هر طراحی برای شرایط خاصی مناسب است و استفاده نادرست از آن میتواند عمر تجهیز را کاهش دهد.
به طور کلی میتوان گفت:
- ترموول مستقیم برای سرویسهای عمومی، خطوط با سرعت پایین و پروژههایی که محدودیت اقتصادی دارند مناسب است.
- ترموول مخروطی انتخاب ایدهآل برای خطوط بخار، گاز، سرعت بالا و پروژههایی است که تحلیل ارتعاش اهمیت ویژهای دارد.
- ترموول پلهای بیشتر در کاربردهای خاص و طراحیهای سفارشی استفاده میشود که نیاز به بهینهسازی رفتار دینامیکی وجود دارد.
در عمل، مهندس طراح باید علاوه بر نوع ترموول، عواملی مانند طول آزاد، نوع اتصال، متریال، فشار، دمای فرآیند و نتایج محاسبات استاندارد ASME PTC 19.3 TW را نیز در تصمیمگیری لحاظ کند.
چه زمانی باید از ترموول مخروطی استفاده کنیم؟
در تجربه پروژههای صنعتی، استفاده از ترموول مخروطی معمولاً در شرایط زیر توصیه میشود:
- خطوط بخار با فشار و سرعت بالا
- خطوط گاز طبیعی و گازهای فرآیندی
- نیروگاهها و بویلرها
- خطوطی که احتمال وقوع Vortex Shedding زیاد است
- کاربردهایی که نسبت فرکانس طبیعی و Wake Frequency بحرانی است
- پروژههایی که عمر طولانی تجهیز و کاهش توقفات بهرهبرداری اهمیت دارد
البته حتی در این شرایط نیز انتخاب نهایی باید پس از انجام محاسبات طراحی انجام شود و نباید صرفاً بر اساس تجربه یا توصیههای عمومی تصمیمگیری کرد.